- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Výrobní proces suchého vaku: Od řezání materiálu po RF svařování
Sealock vyrábí suché sáčky pro OEM a velkoobchodní zákazníky pomocí vysokofrekvenčního svařování 27,12 MHz a tento proces stojí za pochopení, protože vysvětluje, proč dva sáčky vyrobené z identické tkaniny fungují zcela odlišně. Hydroizolace suchého pytle se nekupuje s materiálem — vzniká na výrobní lince, v momentě, kdy se svařují švy. Tím prochází celá výrobní sekvence s technickými detaily, které rozhodují o tom, zda šev drží.
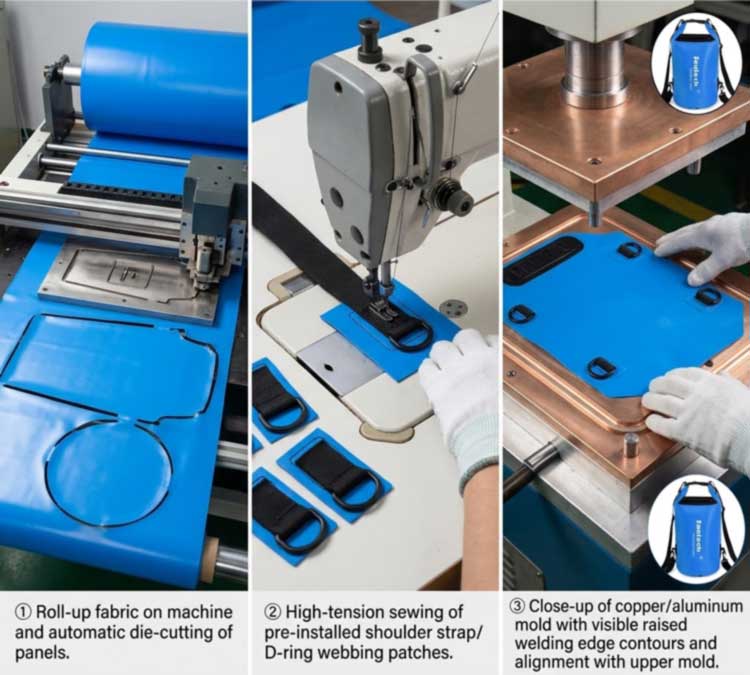
1. První fáze: Stupňování materiálu a řezání
Výroba začíná rolemi potažené látky —PVC plachtaneboNylon laminovaný TPU— zinscenováno a zkontrolováno před tím, než je cokoliv řezáno. Vstupní kontrola je zde důležitá, protože nekonzistence povlaku, vlhkost v materiálu a rozdíly mezi šaržemi barviv ovlivňují to, co se stane později ve svařovací stanici.
Panely jsou poté lisovány z role automatickým řezacím lisem na přesné konstrukční rozměry. Přesnost řezání je to, co udržuje objemový chod jednotný: panel odříznutý o několik milimetrů mimo specifikaci nebude správně sedět pod svařovací matricí a svarová linie se s ním posune. Zde je také nastavena efektivita materiálu, protože vnoření panelů určuje, kolik z každé role se stane produktem spíše než odříznutím.
2. Druhá fáze: Předběžná montáž nosných dílů
Předtím, než je cokoli utěsněno, vysokonapěťové průmyslové šití připevní nosné prvky – ramenní postroje, záplaty s D-kroužkem, vnější kapsy a výztužné panely – na ploché panely.
Sekvence je zde záměrná a je to jeden z detailů, který odděluje správně navrženou tašku od levné: šití se dějepředje vytvořeno vodotěsné těsnění, takže žádná jehla nikdy nepronikne hotovou vodotěsnou membránou. Vše, co se následně musí připevnit k utěsněnému tělesu – D-kroužky, MOLLE kotvy, ventily – je navařeno na výztužné záplaty namísto přišití přes kůži.
3. Třetí fáze: Nastavení matrice
Každá geometrie vaku vyžaduje vlastní nástroje. Vzor svaru je převeden na zakázkovou matrici – obvykle opracovanou mosaz nebo hliník – se zvýšenými okraji, které definují přesný tvar svarového švu. Matrice se nasadí na desku a vyrovná se s panelem.
Design matrice dělá více než jen tvarování švu. Profily se zvýšenými hranami mohou být opracovány tak, aby se vytvořilo trhací těsnění, kde se svar a okraj lemu vytvoří ve stejné operaci a stav matrice přímo ovlivňuje výsledky: matrice, která ztratila rovinnost nebo nabrala nečistoty, vytváří nerovnoměrné rozložení tlaku a energie, což se projevuje jako slabé místo v jinak dobrém švu. Schopnost nástrojů je také to, co umožňuje továrně postavit nový tvar, spíše než pouze doplňovat stávající formy – základ prozakázkové kapacity a struktury.
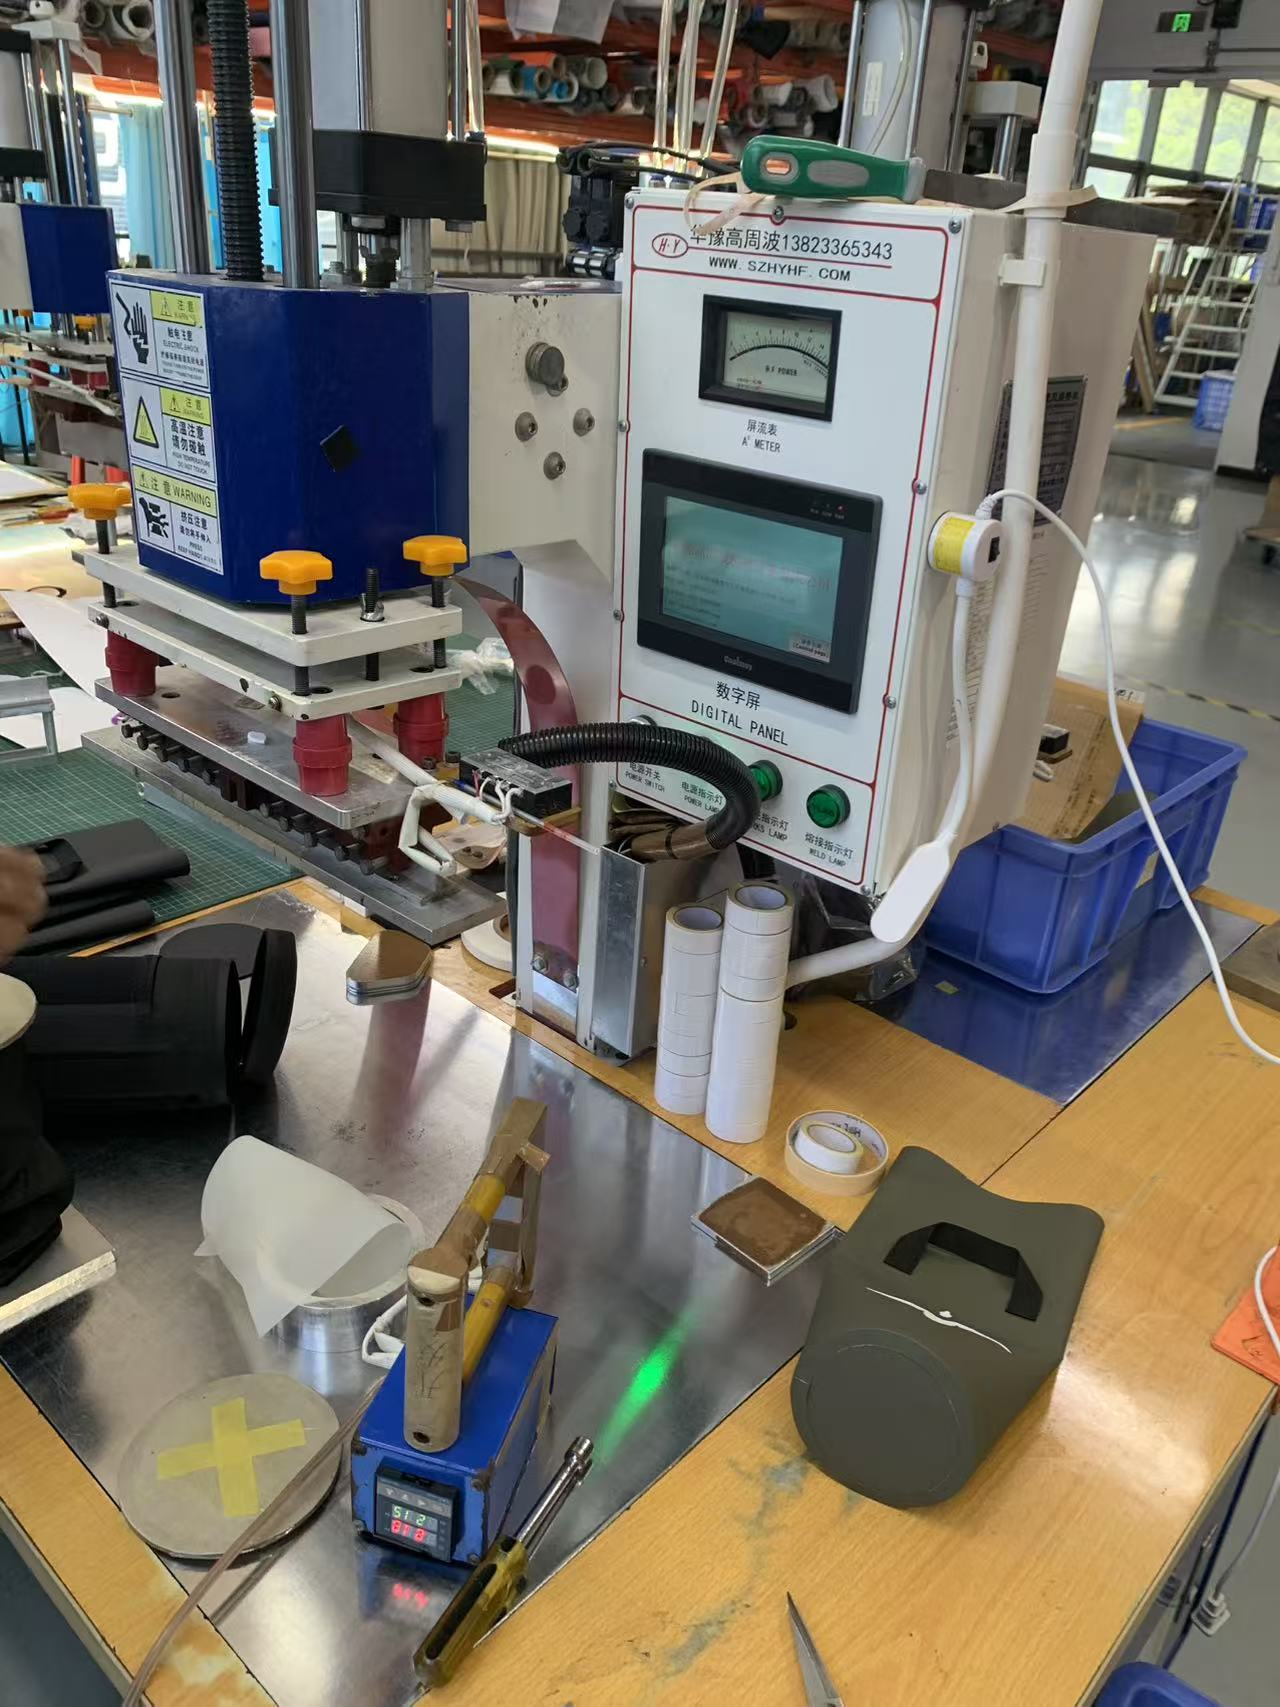
4. Fáze čtyři: RF svařování — Jak se šev skutečně tvoří
Toto je jádro procesu. Radiofrekvenční svařování — také nazývané vysokofrekvenční nebo dielektrické svařování — spojuje termoplasty pomocí elektromagnetického pole spíše než externího zdroje tepla. Sekvence má čtyři fáze:
- Načítání.Panely jsou umístěny mezi horní matrici a spodní desku, přičemž matrice definuje tvar svaru.
- Tlak.Svěrná síla přivádí vrstvy do těsného kontaktu – bez ní se roztavený polymer nemůže spojit do jediné hmoty.
- RF aktivace.Generátor aplikuje vysokofrekvenční energii na 27,12 MHz přes elektrody. Střídavé pole způsobuje, že polární molekuly v materiálu rychle oscilují a vnitřní molekulární tření vytváří teplo.uvnitřmateriál spíše než aby jej přivedl z povrchu.
- Chlazení pod tlakem.Síla se zastaví, ale sevření pokračuje, zatímco šev tuhne. Příliš časné uvolnění tlaku je jednou z nejčastějších příčin slabého svaru.
Protože teplo pochází z materiálu, obě vrstvy dosahují tavné teploty současně a spojují se do jedné souvislé hmoty bez lepidel, rozpouštědel nebo nití. Správně provedený RF svar je obvykle stejně pevný jako základní materiál – a proto není šev slabým místem správně postaveného suchého vaku.
5. Proč RF svařování a co neumí svařovat
RF svařování funguje pouze na polárních termoplastech — materiálech, jejichž molekuly reagují na elektromagnetické pole. To zahrnuje PVC, PU a TPU, tkaniny potažené TPU, EVA a určité druhy PET a nylonu. Nepolární polyolefiny, jako je polyethylen a polypropylen, špatně absorbují vysokofrekvenční energii a nelze je svařovat vysokofrekvenčně bez RF-reaktivních povlaků nebo spojovacích vrstev; místo toho potřebují horký vzduch, horký klín nebo impulsní metody.
Tato materiálová závislost je otázkou specifikace, nikoli triviálním bodem: je to jeden z důvodů, proč PVC a TPU dominují kategorii suchých vaků. U těchto materiálů vytváří RF pevnější šev než svařování horkým vzduchem, horkým klínem nebo impulsní svařování, a proto je standardem pro vzduchotěsné a kapalinotěsné produkty napříč průmyslovými odvětvími – od krytů nákladních automobilů a nafukovadel až po vaky na lékařské tekutiny, kde hermetické těsnění není volitelné.
6. Parametry, které rozhodují o kvalitě svaru
Svar je produktem čtyř nastavení, která jsou ověřena pro každý materiál a tloušťku, spíše než jednou nastavená a zapomenutá:
| Parametr | Co ovládá | Režim selhání, pokud je špatný |
|---|---|---|
| RF napájení | Rychlost vnitřního ohřevu v oblasti těsnění | Příliš nízká: neúplná fúze. Příliš vysoká: propálení, ztenčení |
| Doba setrvání | Jak dlouho je energie aplikována | Krátký: studený svar. Dlouhé: degradace materiálu |
| Tlak | Intimita kontaktu mezi vrstvami | Nízká: dutiny a kanály. Nadměrné: vymáčknutí a tenký, křehký šev |
| Doba chlazení | Tuhnutí pod svorkou | Předčasně uvolněno: šev se roztrhne, než zapadne |
Jako referenční bod pro měřítko platí, že utěsnění tenké PVC fólie s několika sekundovým svarem a dobou chlazení čerpá řádově několik stovek wattů v oblasti těsnění – těžší plachty a vícevrstvé lamináty potřebují podstatně více. Několik proměnných materiálu posouvá tato nastavení: úroveň změkčovadla v PVC, obsah vlhkosti, pigmenty a plniva, vazba tkaniny a tloušťka filmu – to vše mění způsob, jakým materiál absorbuje energii. To je důvod, proč změna barvy nebo nová šarže tkaniny nejsou automaticky neutrální vůči procesu a proč jsou svary spíše rekvalifikovány než předpokládané.
7. Pátá fáze: Chlazení, ořezávání a konečná montáž
Svařované panely se přesunou do vyhrazené chladicí zóny, takže spojení tuhne bez zkreslení, pak se vak ořízne a otočí. Konečná montáž se hodí pro komponenty, které dokončují produkt: rolovací uzávěry a přezky, zipy tam, kde je to specifikováno, popruhy, rukojeti, čisticí ventily a průhledné okenní panely – které jsou samy přivařeny k tělu jako součást stejného souvislého pláště. Hardware, který přenáší zatížení, je připevněn k přivařeným výztužným záplatám, čímž zůstává vodotěsná membrána nepropíchnutá.
8. Fáze šest: Testování před odesláním
Svar je spíše ověřen než předpokládaný. Na začátku běhu jsou na vzorových svarech provedeny testy odlupování, aby se potvrdilo, že sada parametrů vytváří úplné spojení – samotný režim selhání je diagnostický, protože šev, který se čistě odlupuje na rozhraní, ukazuje na nedostatečné spojení, zatímco ten, který se protrhává základním materiálem, ukazuje, že svar je pevnější než tkanina kolem něj.
Hotové tašky pak procházejí úplným testováním ponořením do vody podle uvedeného stupně IPX spolu s laboratorní sadou zahrnující zátěžové testování přes 1 500 cyklů na rukojeti a kotvy, 3 000 cyklů uzavřeného zipu u modelů se zipem, pevnost v tahu a lepení, solnou mlhu, odolnost proti tření, barevnou stálost a barevnou odlišnost. U každé šarže probíhá třístupňová kontrola – IQC na vstupní látce a hardwaru, IPQC na svarech a procesech v lince, OQC se vzorkováním AQL, testováním ponoření šarže a podepsaným porovnáním zlatých vzorků – s dostupnými kontrolami SGS nebo QIMA v rámcistandardy kvality uplatňované v každé výrobní sérii.
9. Proč svařované beaty šité a lepené páskou
Šitý šev tisíckrát protlačí jehlu nepromokavou vrstvou a pak se spoléhá na pásku, která zakryje díry. Páska se zvedá ohýbáním, stárnutím, teplem a otěrem, a jakmile se tak stane, každý otvor jehly je vstupním bodem. Svařovaný šev nemá žádné otvory k zakrytí — potažené vrstvy jsou slity do jednoho materiálu. Pro každou tašku, která musí přežít spíše ponoření než lehký déšť, je to rozhodující rozdíl, a proto je svařovaná konstrukce základem pro skutečné voděodolné produkty bez ohledu na to, jak kvalitní je lícová tkanina.
10. Produkty postavené na tomto procesu
Modely vyrobené stejným svařovacím procesem, organizované spíše podle typu než podle priority:
| Obraz | Model | Kapacita | Materiál | Hodnocení | Stránka produktu |
|---|---|---|---|---|---|
|
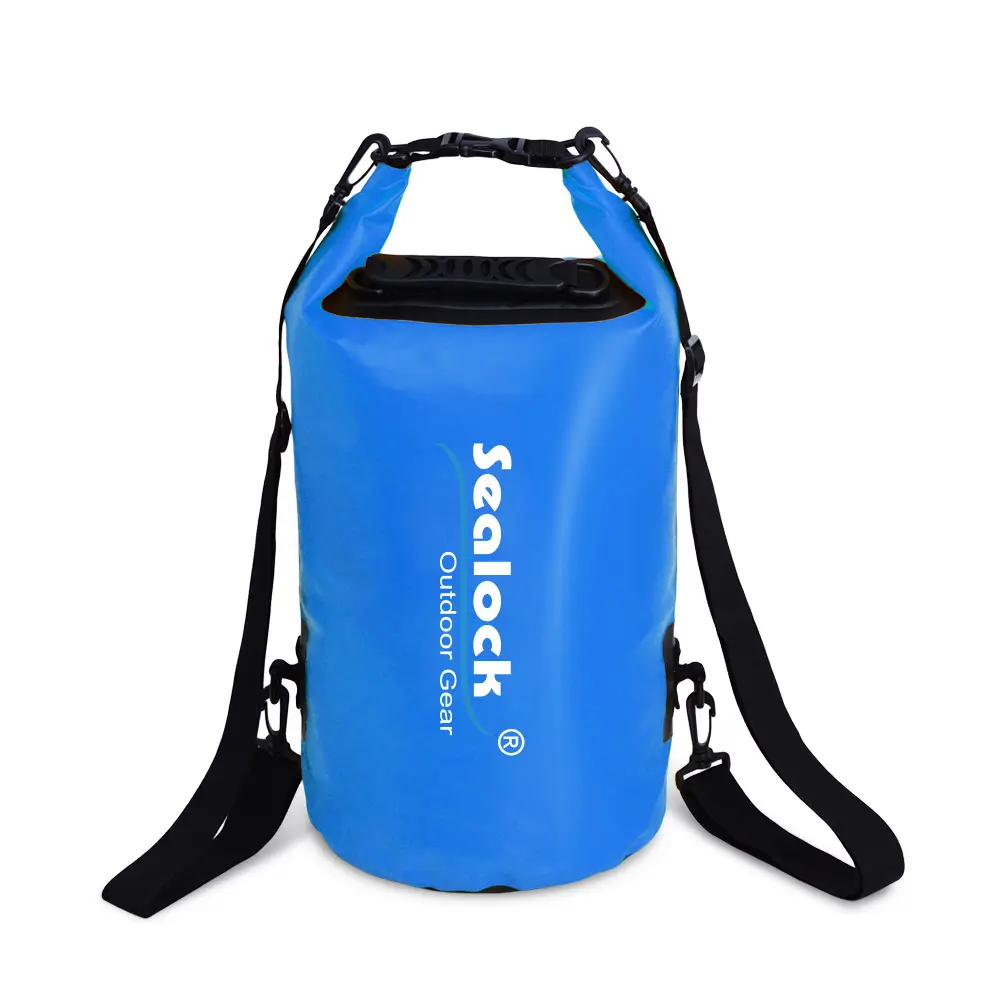
SL-D002 Suchý vak | 5–63 l | 0,5 mm 500D PVC | IPX7 | Pohled |
|
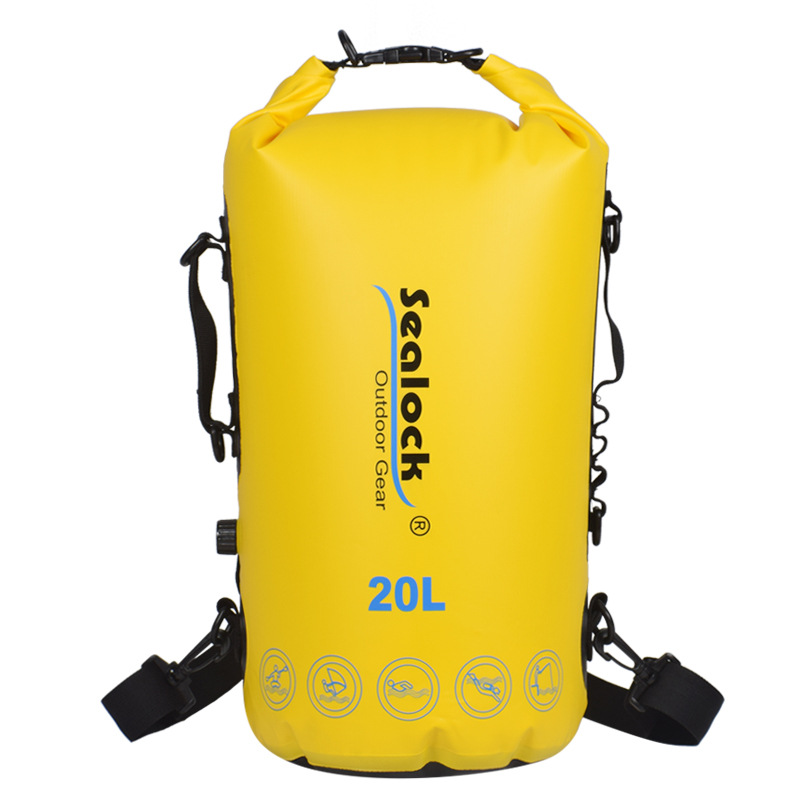
SL-E102 Batoh Dry Bag | 15/20L | 500D PVC, dvojité těsnění | IPX7 | Pohled |
|
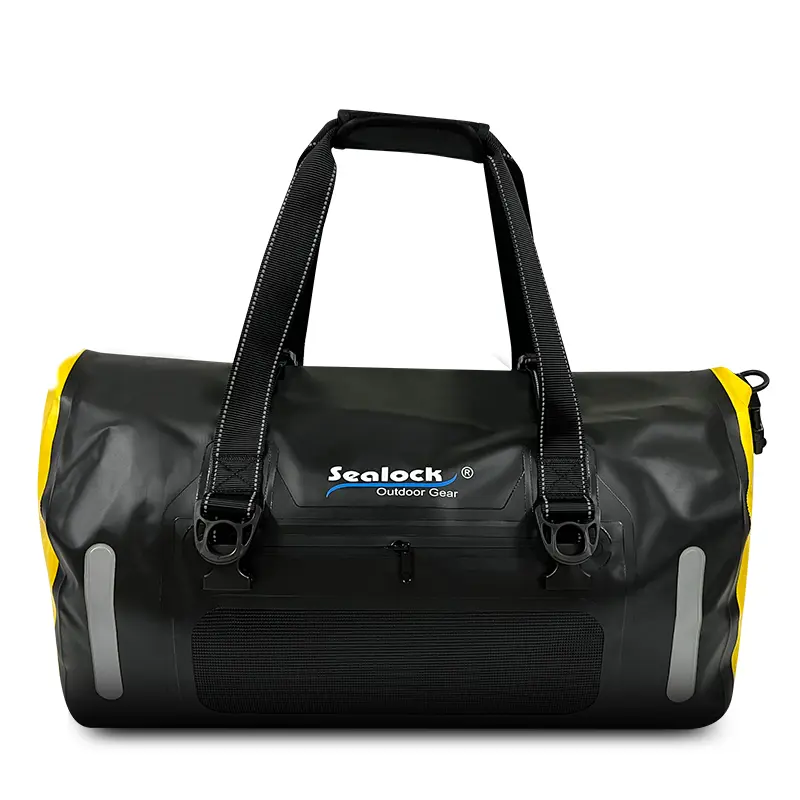
SL-K099 Duffel | 40/60L | 840D TPU | IPX7 | Pohled |
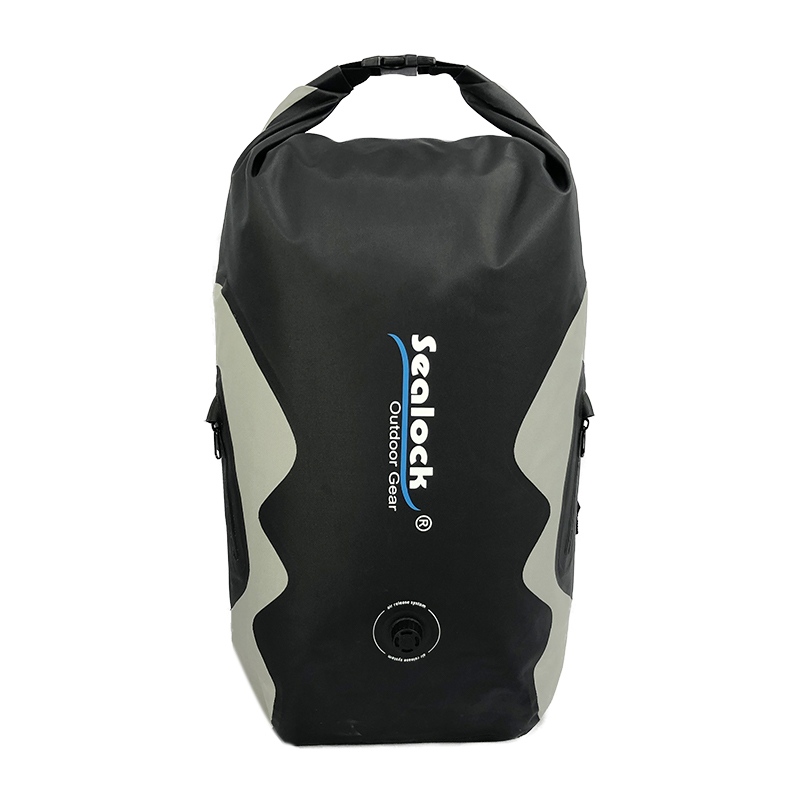
|
Suchý batoh SL-E070 | 25L | 420D TPU | IPX8 | Pohled |
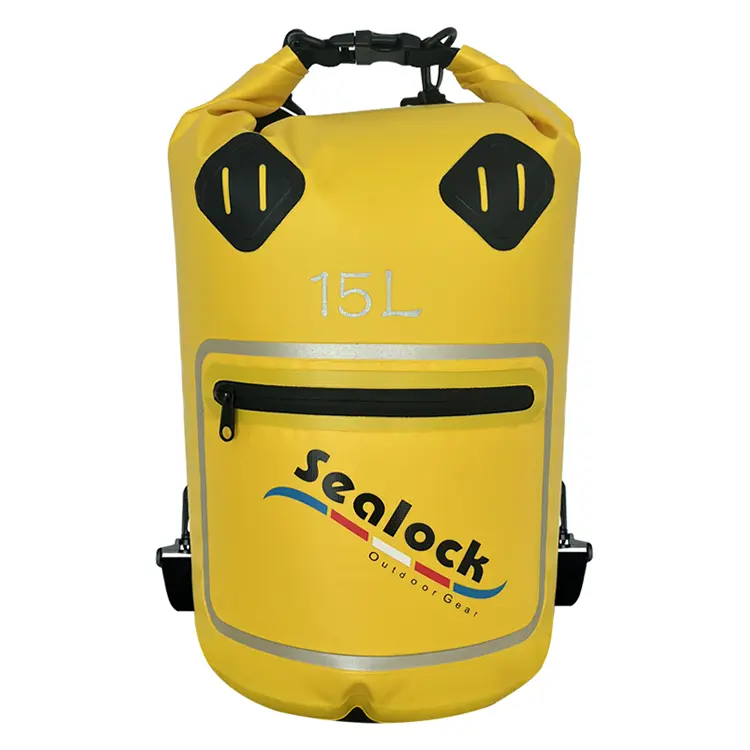
|
Suchý sáček na okna SL-D693 | 15/20L | 500D PVC + PVC fólie | IPX7 | Pohled |
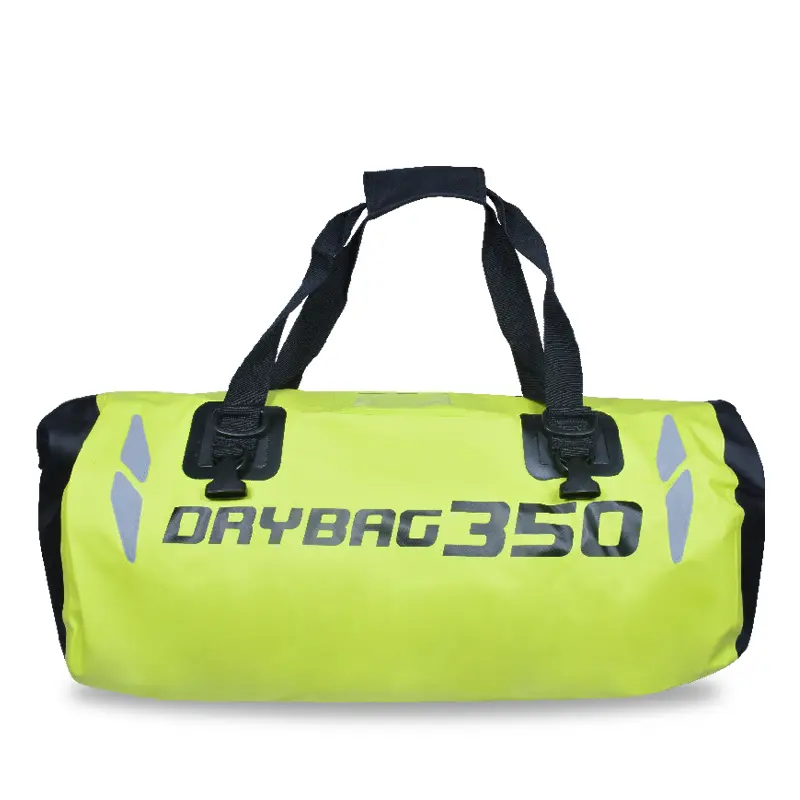
|
Brašna na motorku SL-C619 | 35/50L | 500D PVC | IPX6 | Pohled |
Celé rozsahy sedí podsuché pytle, suché batohyaduffles. Je podporován základní vývoj ze skici, vzorku nebo cílové specifikace — nové geometrie znamenají nové nástroje, které jsou spíše součástí standardní vývojové cesty než překážkou. MOQ 300 ks, vzorky za 7–15 dní, hromadné za 30–45 dní, z Dongguan, Čína nebo Ho Či Minovo město, Vietnam.
11. Nejčastější dotazy
Otázka: Proč nemůže být moje polyetylenová nebo polypropylenová taška svařena RF?
Odpověď: Protože tyto polymery jsou nepolární – jejich molekuly sotva reagují na elektromagnetické pole, takže se nevytváří téměř žádné vnitřní teplo. Potřebují RF-reaktivní povlaky nebo spojovací vrstvy nebo jinou metodu, jako je horkovzdušné nebo impulsní svařování. To je hlavní důvod, proč PVC a TPU dominují svařovaným vodotěsným taškám.
Otázka: Jak silný je svařovaný šev ve srovnání se samotnou látkou?
Odpověď: Správně svařený šev je obvykle stejně pevný jako základní materiál nebo pevnější. Při testu odlupování se dobrý svar protrhne základní tkaninou spíše než se oddělí na rozhraní – pokud se šev odlepí čistě, parametry byly špatné.
Otázka: Změnili jsme barvu a svary začaly selhávat – proč by se to stalo?
Odpověď: Pigmenty a plniva mění způsob, jakým materiál absorbuje RF energii, stejně jako hladina změkčovadla, obsah vlhkosti a tloušťka. Nová barva nebo šarže látky může vyžadovat jiné nastavení výkonu, prodlevy nebo tlaku. Svary by měly být rekvalifikovány odlupovacími zkouškami na začátku běhu, nikoli přenášeny za předpokladu, že „stejný materiál“ znamená „stejné nastavení“.
Otázka: Je někdy přijatelný přelepený šev na nepromokavé tašce?
Odpověď: Pro ochranu před lehkým deštěm může fungovat, ale ne pro ponoření. Prošívání tisíckrát perforuje voděodolnou vrstvu a páska zakrývající tyto otvory se zvedá ohýbáním, teplem a stárnutím. Pokud je ve specifikaci uvedeno ponoření, musí být svařeno.
Otázka: Proč vlastní tvar tašky zvyšuje náklady a dodací lhůty?
Odpověď: Každá geometrie potřebuje svou vlastní obrobenou matrici, což je jednorázový náklad na nástroj a přípravný krok před zahájením vzorkování. Je to ze stejného důvodu, proč nový tvar nese vyšší minimum než změna barvy na stávajícím modelu.
Otázka: Lze vzájemně svařovat různé materiály?
Odpověď: Kompatibilní polární materiály mohou být — rutinním příkladem je průhledné okno z PVC fólie přivařené do těla plachty z PVC. Míchání odlišných polymerů nebo polárních polymerů s nepolárním materiálem je místo, kde vazby selhávají, takže párování materiálů je potvrzeno ve fázi vzorkování.
Vyžádejte si průvodce procesem nebo vzorky
Pro video procházku svařovací linky, data testů svarů, vzorky nebo úplný návrh OEM/ODM,předložit dotaz. Sealock odpovídá na dotazy týkající se nákupu do 24 hodin.